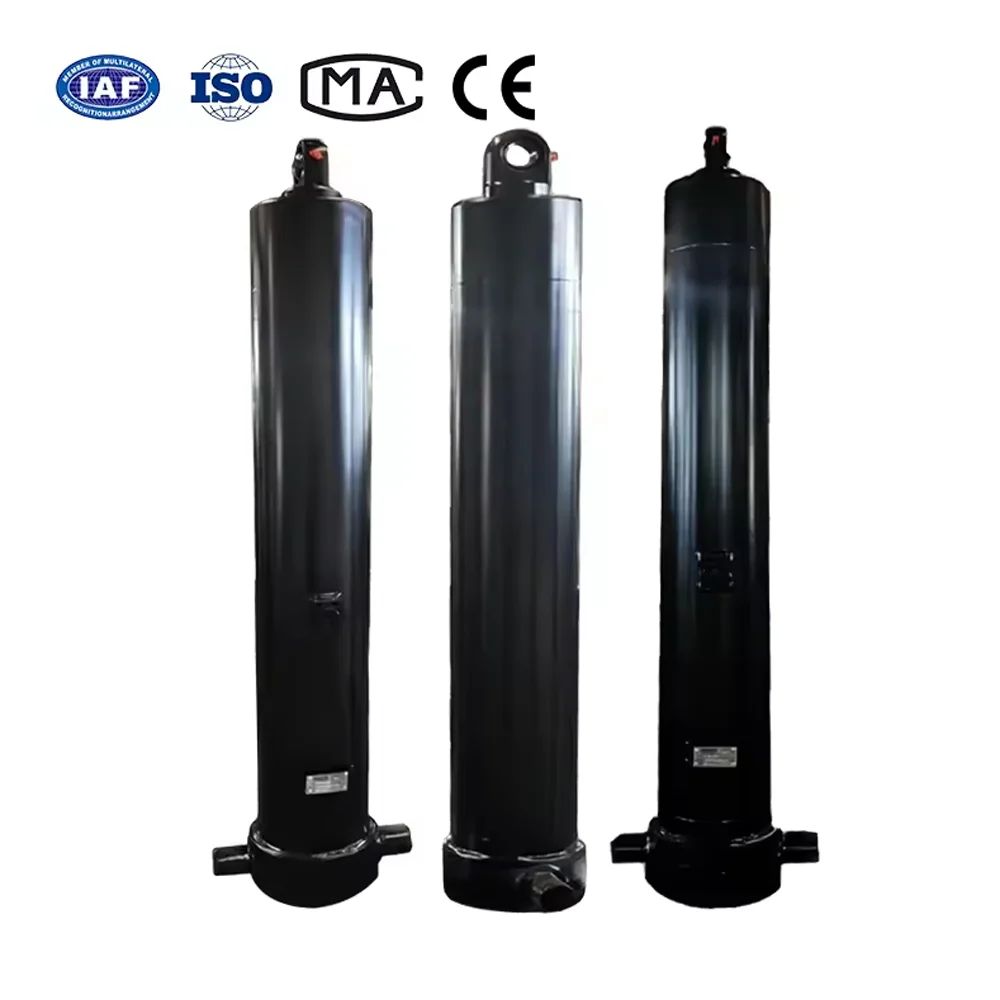
Когдагидравлический цилиндрне достигает проектной скорости цикла или сильно нагревается после тридцати минут работы, инженеры часто винят в этом гидравлический насос или гидрораспределитель. Однако в мастерской основная причина зачастую гораздо проще: размеры отверстий цилиндра и соединительных трубопроводов сильно занижены для требуемого расхода.
Жидкость, проходящая через ограниченное отверстие порта, ведет себя как вода, пролитая через пережатый садовый шланг. Скорость резко возрастает, ламинарный поток превращается в сильную турбулентность, а в левом горловине возникают огромные перепады давления. Это ограничение преобразует ценную гидравлическую мощность непосредственно в разрушительное тепло, замедляет быстрые ходы выдвижения и может даже вызвать локальную кавитацию или прорыв уплотнения противодавлением во время высокоскоростного втягивания под действием силы тяжести.
Правильный размер порта — это не просто соответствие резьбе, которая есть в наборе инструментов. Требуется балансировка скорости жидкости на каждой рабочей линии, чтобы обеспечить бесшумную, энергоэффективную и герметичную подачу энергии.
Скорость жидкости определяет, будет ли масло течь плавно по параллельным линиям тока (ламинарный поток) или бурно взбиваться с высоким сопротивлением трения (турбулентный поток). Производители промышленного и мобильного оборудования следуют строгим правилам скорости в различных отраслях цепей:
| Ответвление цепи/Тип линии | Рекомендуемая скорость (м/с) | Рекомендуемая скорость (фут/с) |
|---|---|---|
| Всасывающие линии насоса | от 0,5 до 1,2 м/с | от 2,0 до 4,0 футов/с |
| Обратные линии (низкое давление) | от 1,5 до 2,5 м/с | от 5,0 до 8,0 футов/с |
| Линии непрерывного давления | от 3,0 до 5,0 м/с | от 10,0 до 16,0 футов/с |
| Прерывистые линии с высоким расходом | До 6,0 м/с | До 20,0 футов/с (кратковременный режим) |
| Горловины порта цилиндра | от 3,5 до 5,5 м/с | от 12,0 до 18,0 футов/с |
Водноштоковые цилиндры двойного действияМасло, выходящее из конца крышки во время втягивания потока, умножается на соотношение площадей (часто от 1,5:1 до 2:1). Если насос подает 30 галлонов в минуту в полость штока, ** из порта на конце крышки вытекает от 45 до 60 галлонов в минуту. Если размер заглушки рассчитан только на скорость подачи 30 галлонов в минуту, скорость в возвратной линии может превысить 25 футов/с, создавая огромное противодавление, которое препятствует ходу втягивания и перегревает всю систему.
Используйте следующую краткую справочную таблицу, чтобы выбрать минимальный рекомендуемый размер порта цилиндра на основе мгновенного пикового потока, входящего или выходящего из порта:
| Расход (галлон в минуту) | Скорость потока (л/мин) | Уплотнительное кольцо с прямой резьбой SAE (ORB) | Фланец SAE с 4 болтами (код 61/код 62) |
|---|---|---|---|
| от 1 до 5 галлонов в минуту | от 4 до 19 л/мин | SAE № 4 (16/7-20) | Непригодный |
| от 5 до 12 галлонов в минуту | от 19 до 45 л/мин | SAE № 6 (16–18 сентября) | Непригодный |
| От 12 до 22 галлонов в минуту | от 45 до 83 л/мин | SAE №8 (3/4-16) | Фланец 1/2 дюйма, код 61 |
| От 22 до 38 галлонов в минуту | от 83 до 144 л/мин | SAE № 10 (7/8-14) | Фланец 3/4 дюйма, код 61 |
| От 38 до 55 галлонов в минуту | от 144 до 208 л/мин | SAE № 12 (1-1/16-12) | 1-дюймовый фланец, код 61 |
| от 55 до 90 галлонов в минуту | 208–340 л/мин | SAE № 16 (1-5/16-12) | 1-1/4" Код 61/62 |
| От 90 до 150 галлонов в минуту | от 340 до 568 л/мин | SAE № 20 (1-5/8-12) | 1-1/2" Код 61/62 |
| 150+ галлонов в минуту | 568+ л/мин | Пользовательский блок коллектора | от 2" до 3" Код 62 |
[SAE ORB (уплотнительное кольцо)] ===> Радиальное эластомерное уплотнение с нулевой утечкой; предпочтительно до 5000 фунтов на квадратный дюйм
[ Фланец SAE с 4 болтами] ===> Устойчивость к сильным ударам и вибрации; лучше всего подходит для портов с высоким расходом >1 дюйма
[BSPP (G-резьба)] ===> Плоская поверхность приклеенного уплотнительного кольца; глобальный стандарт ISO за пределами Северной Америки
[ NPTF (коническая труба)] ===> Заклинивание металл-металл; склонен к растрескиванию под напряжением и утечкам под высоким давлением
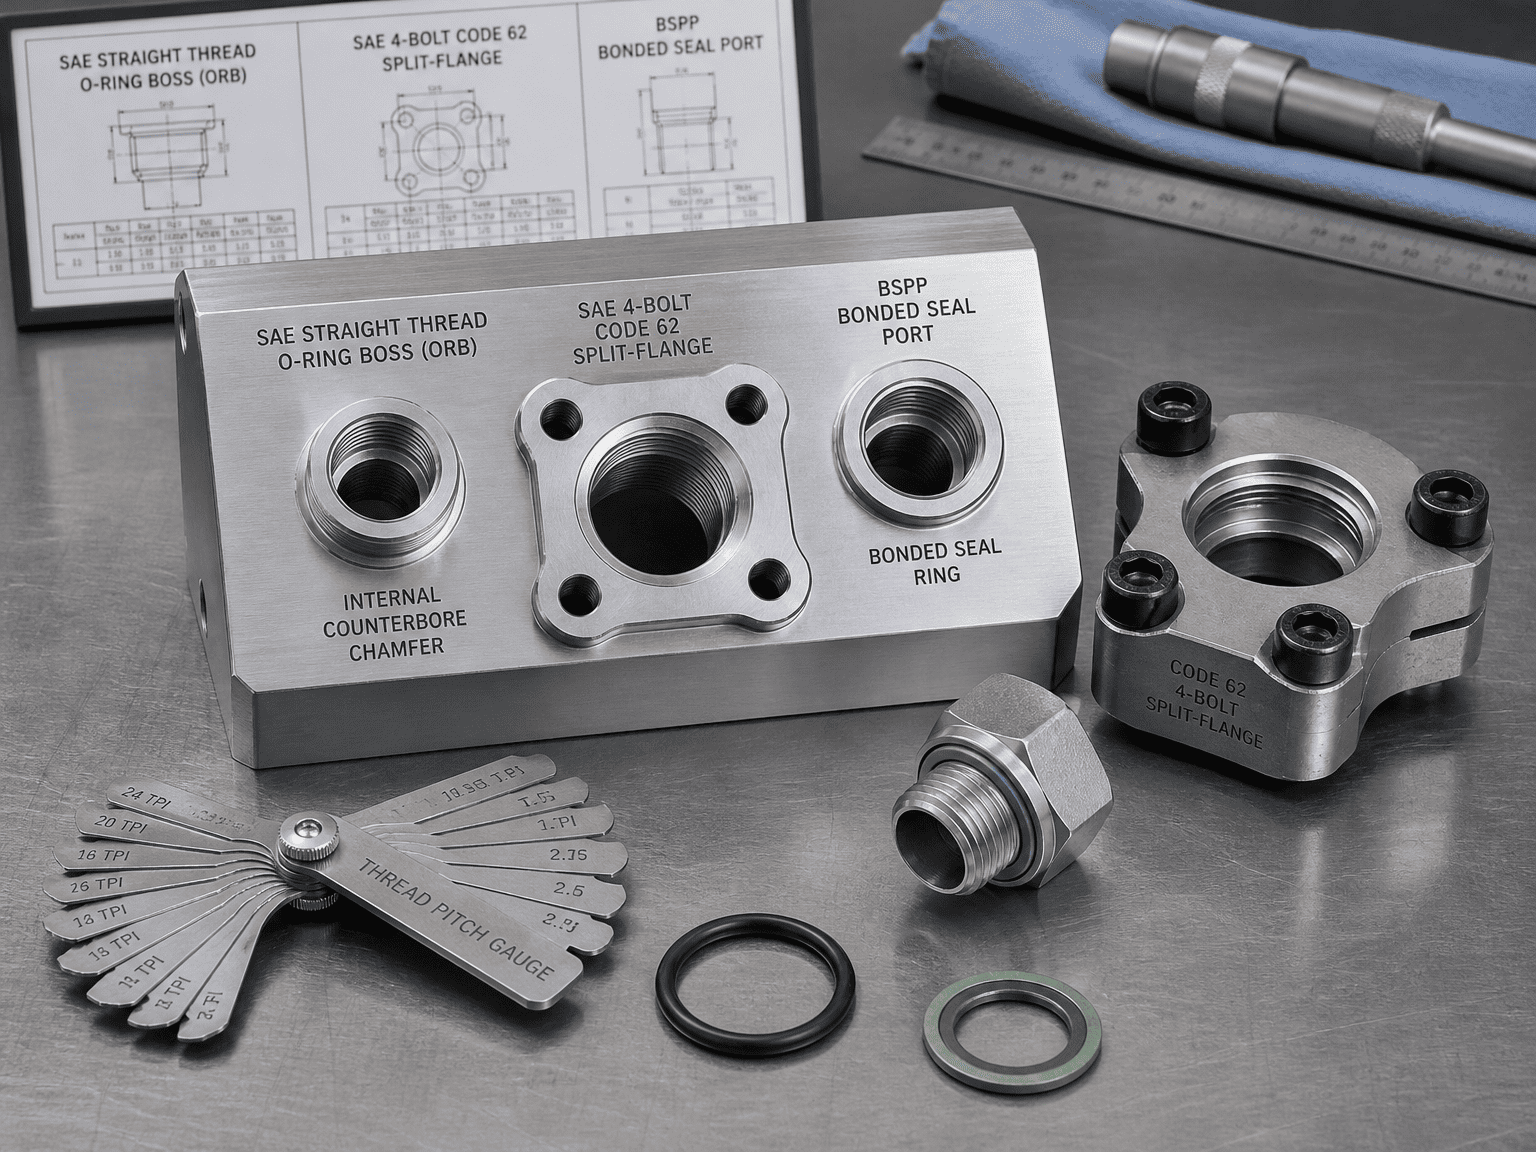
Способ уплотнения: Прямая параллельная резьба UN/UNF обеспечивает механическое усилие зажима, а эластомерное уплотнительное кольцо входит во внутреннюю фаску с обработанной цековкой.
Почему производители OEM предпочитают его: он исключает риск чрезмерного затягивания трещин, позволяет регулировать ориентацию колена на 90 градусов с помощью контргаек и надежно выдерживает давление до 5000 фунтов на квадратный дюйм (345 бар) без потерь.
Способ герметизации: тяжелый разъемный фланец или невыпадающий фланец прижимает головку плоского фланца с торцевым уплотнительным кольцом непосредственно кгидравлический цилиндркорпус четырьмя высокопрочными болтами класса 8.
Лучшее применение: незаменим для портов размером 1 дюйм и больше на тяжелых карьерных экскаваторах, крупнотоннажных пресс-подборщиках для лома и мобильных кранах. Он выдерживает интенсивные механические импульсы на линии и обеспечивает компактное подключение линии без помех при повороте гаечного ключа.
Способ герметизации: параллельная резьба с эластомерным уплотнительным кольцом (шайба Даути) или удерживающим уплотнительным кольцом на плоской поверхности с точечной обработкой.
Наилучшее применение: доминирующий международный стандарт для европейского, азиатского и экспортного коммерческого оборудования, обеспечивающий надежное герметичное уплотнение, эквивалентное SAE ORB.
Вид отказа: коническая трубная резьба связана с деформацией металла вдоль боковой поверхности резьбы. При тепловом расширении, скачках давления и вибрации трубная смазка вымывается, вызывая протечки. Чрезмерное затягивание конических фитингов приводит к расклиниванию выступа левого порта наружу, что часто приводит к раскалыванию приваренных торцевых крышек цилиндров.
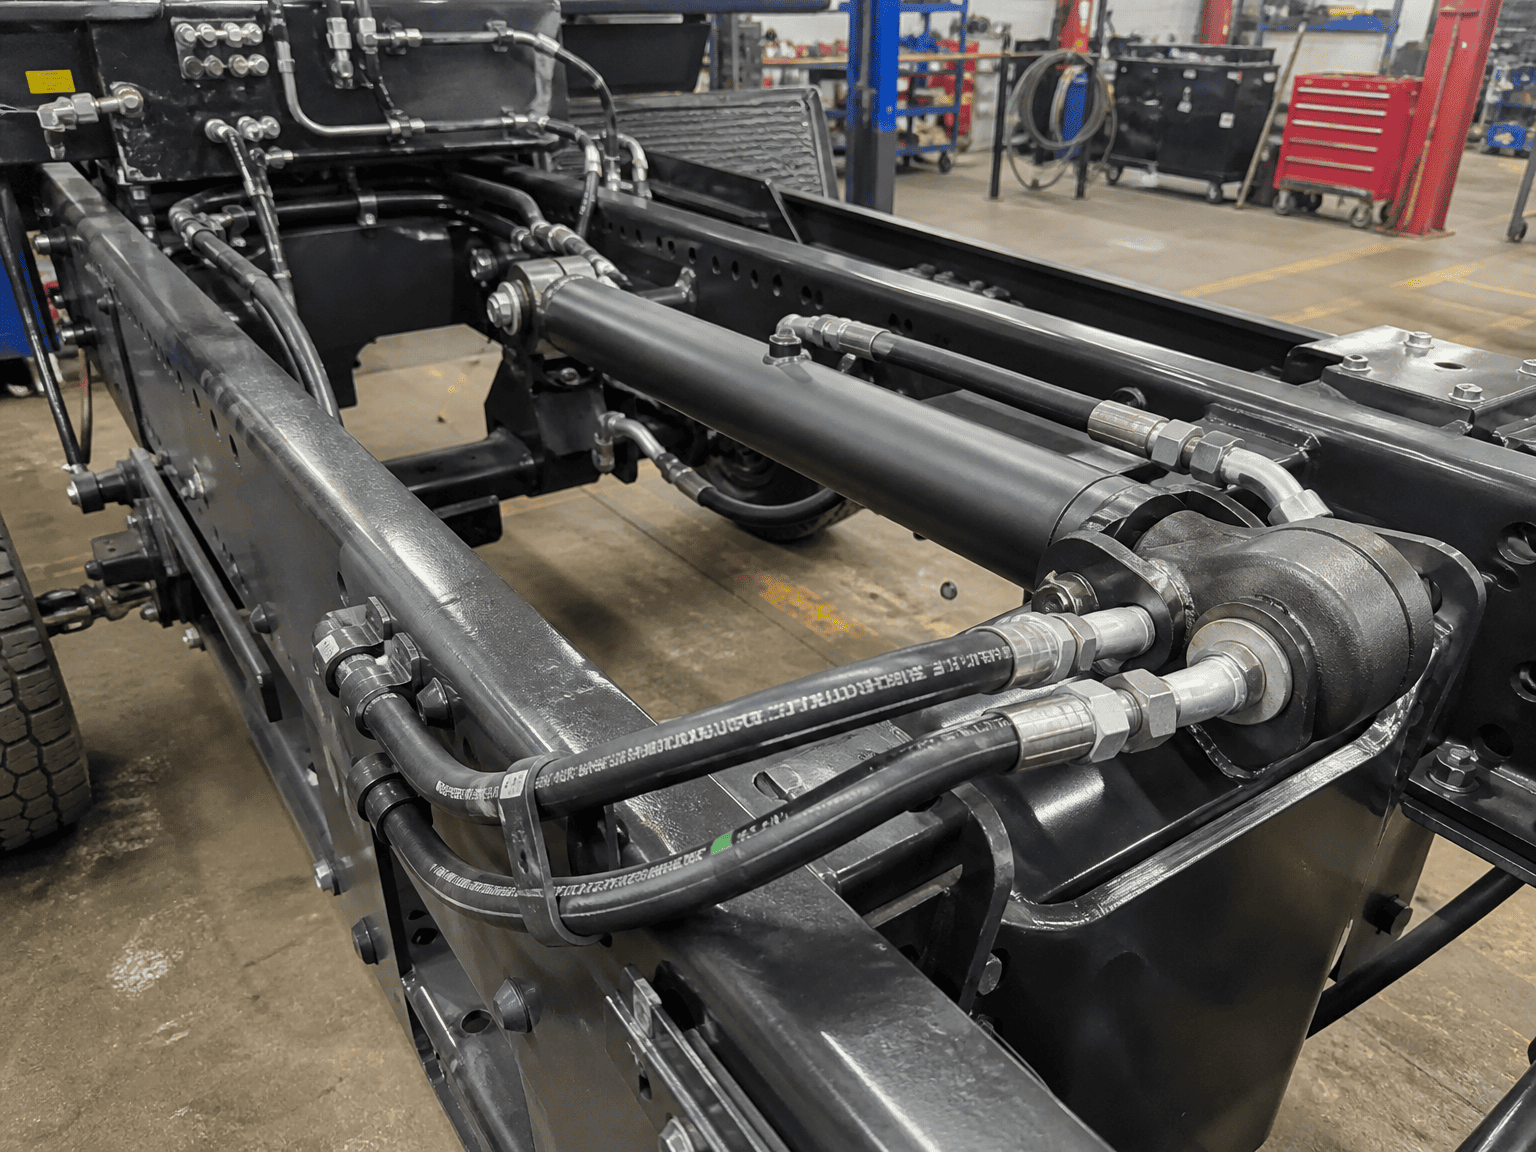
Даже если размер резьбы вашего порта соответствует блок-схеме, недостатки внутренней геометрии все равно могут привести к дросселированию вашего цилиндра:
Рекомендации по скорости и размерам портов, приведенные в этом руководстве, представляют собой передовые методы проектирования, соответствующие отраслевым стандартам. Для применений, связанных с высокочастотным циклическим сервоприводом, водно-гликолевыми жидкостями или тяжелыми рабочими циклами, проконсультируйтесь со специалистами по инженерным вопросам HCIC для полной вычислительной гидродинамики (CFD) и оптимизации коллектора.
HCIC разрабатывает высокопроизводительные специальные гидроцилиндры, встроенные коллекторные блоки и гидравлические силовые агрегаты для производителей мобильного и промышленного оборудования по всему миру.