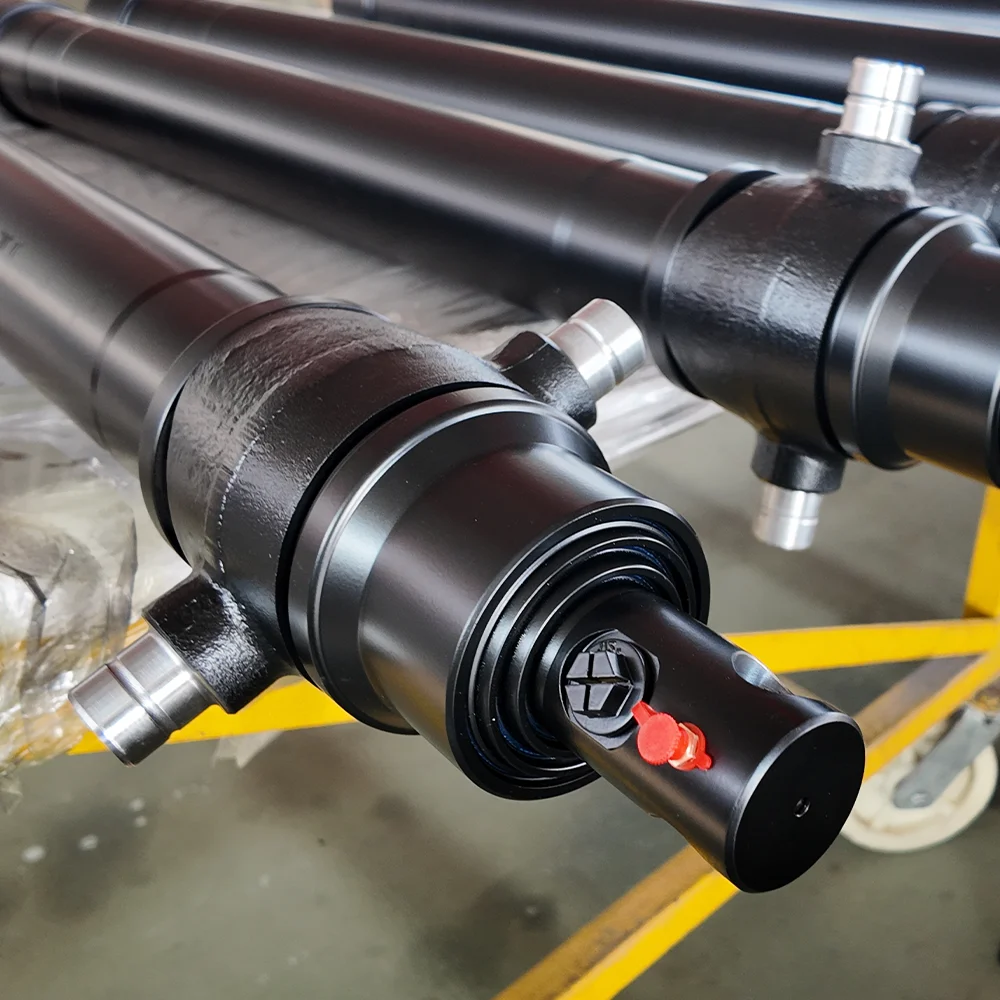
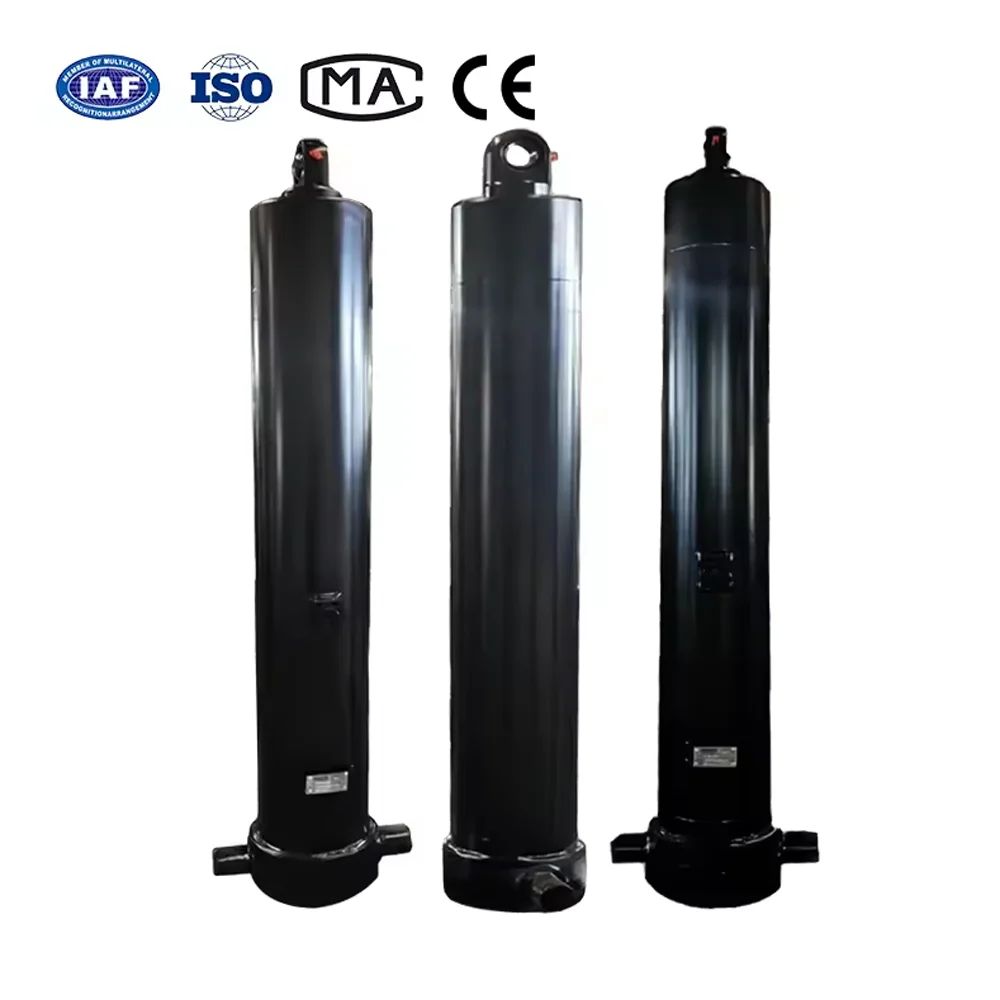
Когдагидравлические цилиндрыВ случае неудачи выездные специалисты инстинктивно заглядывают внутрь ствола — проверяют уплотнения поршня, хромированность штока и кольца стеклоочистителя. Тем не менее, в мобильных машинах для тяжелых условий эксплуатации, таких как экскаваторы, карьерные экскаваторы, мусороупаковщики и шарнирно-сочлененные колесные погрузчики, до 40% внеплановых замен цилиндров вызваны катастрофическими механическими повреждениями в точках крепления шарнира: проушине штока, базовой вилке или отверстиях цапфы.
Замерзший, затертый или овальный шарнирный палец блокирует шарнирные соединения, создает сильные боковые изгибающие моменты на штоке поршня и ускоряет утечку из сальника головки. В этом инженерном руководстве подробно описаны основные механизмы износа проушин штифта, судебно-медицинская диагностика, позволяющая отличить истирание от фреттинг-коррозии, а также металлургические критерии для выбора втулок для тяжелых условий эксплуатации и штифтов из закаленного сплава.
| Режим отказа | Физическая основная причина | Визуальная/звуковая подпись |
|---|---|---|
| Адгезивное истирание | Микросварка металл-металл без потери граничной смазки при экстремальном контактном давлении | Глубокие продольные выбоины на штифте; пронзительный визг при артикуляции; захваченная булавка |
| Фреттинг-коррозия | Микроколебания (<100 мкм), разрушающие защитную оксидную пленку при сильной вибрации | Мелкий красновато-коричневый (какао) порошок или черный осадок, вытекающий из булавочного глаза; контактные поверхности с ямками |
| Овализация отверстия (удлинение глаза) | Пиковые пульсирующие ударные нагрузки, превышающие предел текучести исходной стали в течение миллионов циклов | Диаметр отверстия проушины превышает круглую более чем на 0,5 мм; чрезмерный механический стук при переключении передач |
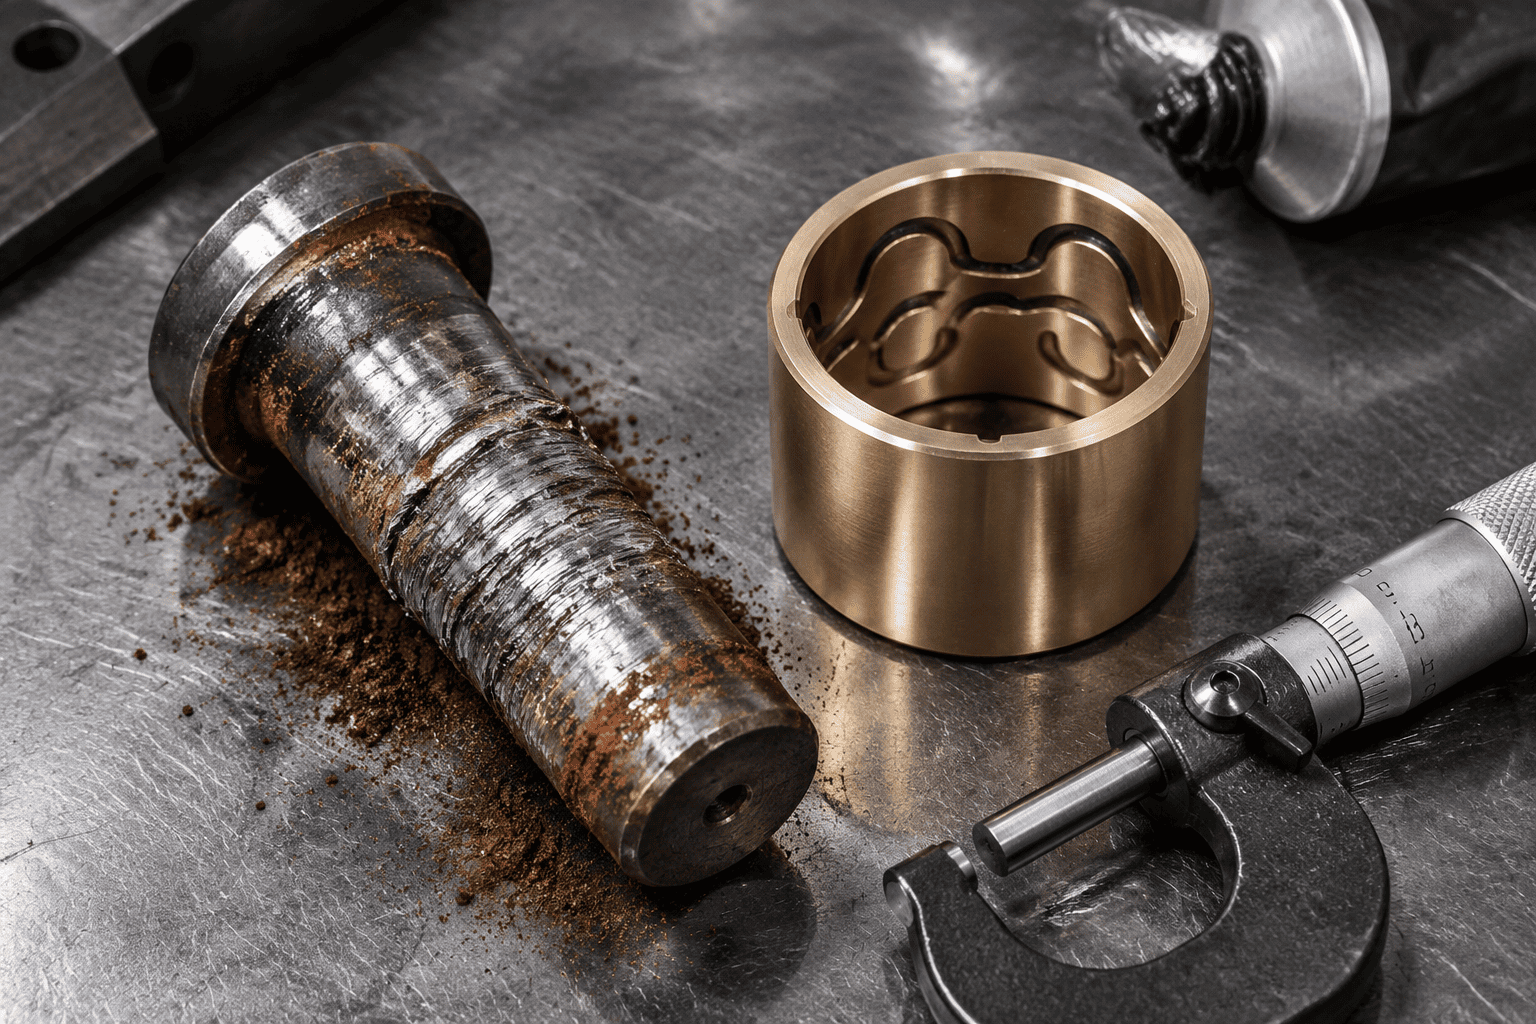
Когда ковш экскаваторагидравлический цилиндрпробивает плотную глину или камень, контактное давление на штифте и втулке легко превышает 80–100 МПа (11 600–14 500 фунтов на квадратный дюйм). Если смазочная пленка разрушается, микроскопические неровности поверхности стального штифта и проушины стального стержня непосредственно соприкасаются. Трение мгновенно генерирует локализованное тепло, превышающее 800°C, вызывая образование микросварных швов и отрывание кусков основного металла. Через несколько часов штифт прочно заедает внутри вилки.
В высокочастотном вибрационном оборудовании, таком как комбайны и гидравлические молоты, шарнирный палец подвергается крошечным угловым микроперемещениям (менее 50 микрон) под постоянной нагрузкой. Это микропотирание вытирает жир, измельчая микроскопические частицы стали. Когда эти только что остриженные стальные частицы окисляются на воздухе, они образуют твердый оксид железа (Fe₂O₃), образуя абразивную красную полировальную румяна, которая шлифует булавочную проушину слишком большого размера.
В цельных кованых проушинах стержня и сварных опорных пластинах непрерывная направленная ударная обработка приводит к тому, что круглое отверстие штифта постоянно принимает вытянутый эллипс. Как только зазор превышает 0,8 мм (0,030 дюйма), динамические ударные нагрузки возрастают в геометрической прогрессии, что в конечном итоге приводит к появлению кольцевых усталостных трещин в углах проушины на 3 и 9 часах с концентрацией напряжений.
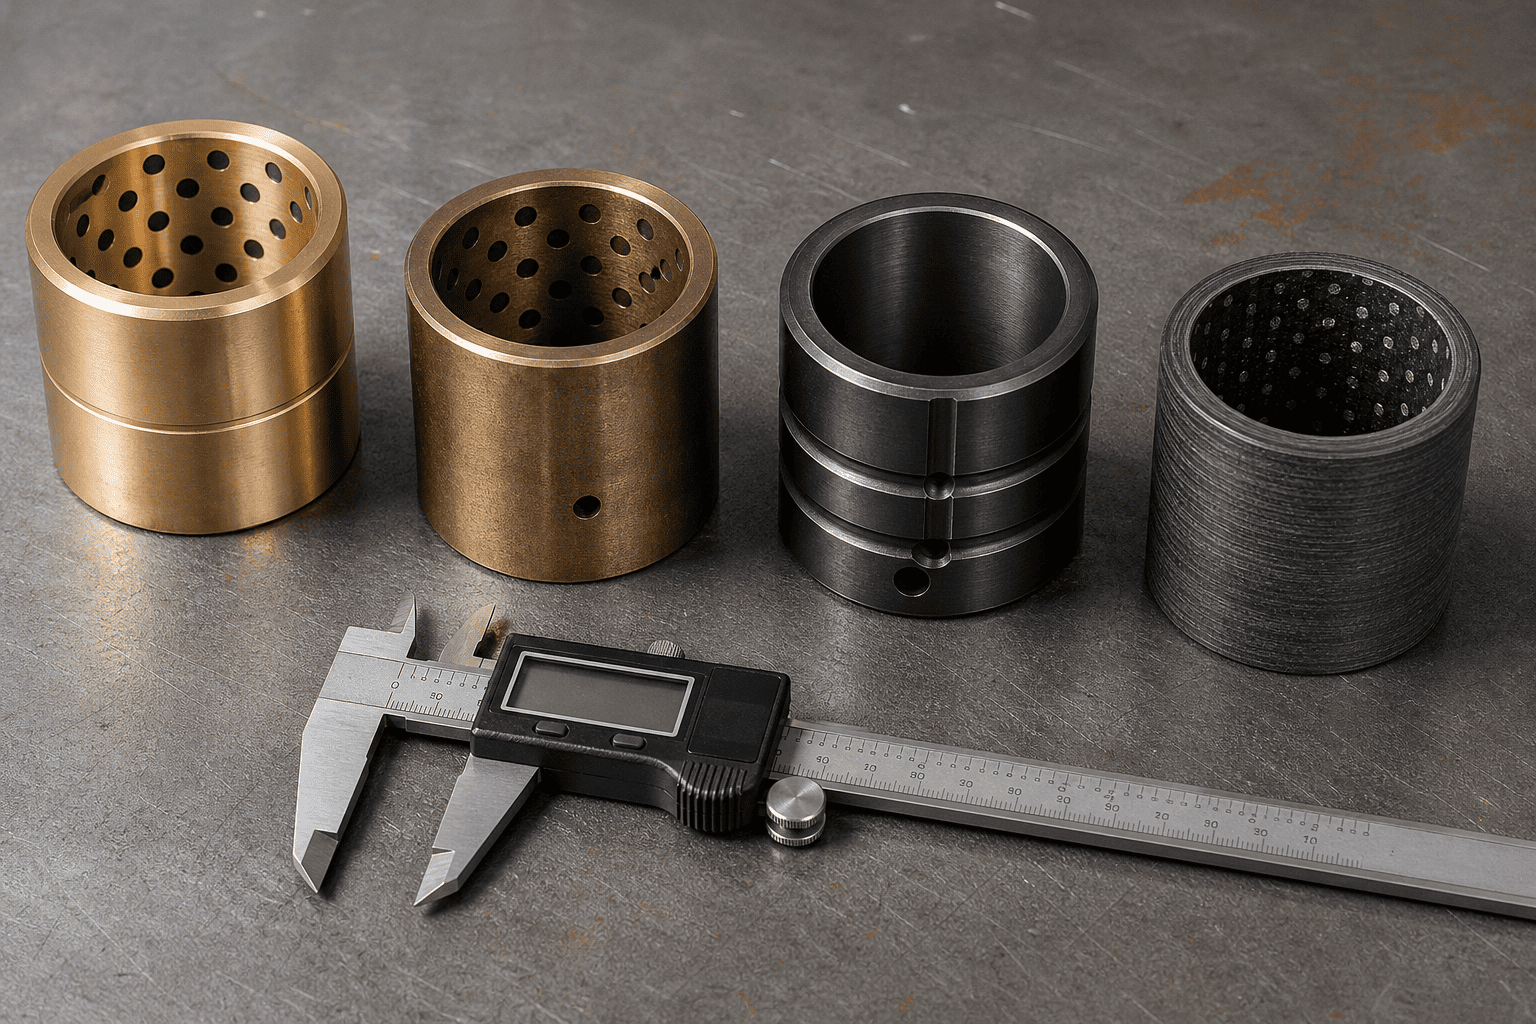
Выбор правильной конструкции втулки определяет разницу между 1000 и 10 000 часами безотказной работы шарниров:
| Марка материала втулки | Максимальная динамическая нагрузка | Потребность в смазке | Лучшая операционная сцена |
|---|---|---|---|
| Высокосвинцовая бронза (SAE 660/C93200) | 35–45 МПа (умеренное) | Требуется ежедневная смазка | Легкая промышленность и общее сельское хозяйство |
| Марганцевая бронза (C86300, высокопрочная) | 70–90 МПа (тяжелый режим) | Требуется периодическая смазка | Навесное оборудование для землеройных и горнодобывающих ковшей |
| Цементированная сталь (8620, цементированная, 60HRC) | 120–150 МПа (экстремальный удар) | Смазка + молибден высокого давления | Упаковщики мусора, срезные щеки, тяжелые дробилки |
| Композитный материал с волоконной обмоткой из ПТФЭ (Дюралон) | 100–140 МПа (без смазки) | 100% БЕЗ СМАЗКИ, самосмазывающийся | Подводные, пищевые и недоступные шарниры |
Никогда не устанавливайте штифт из незакаленной коммерческой углеродистой стали 1045 в тяжелую скобу цилиндра. Стандарт 1045 имеет поверхностную твердость всего от 18 до 22 HRC; в течение нескольких недель он деформируется и истирается от втулки из марганцевой бронзы или закаленной стали.
Базовый материал сердечника: хромомолибденовая сталь 4140 или никель-хромовая легированная сталь 8620, закаленная и отпущенная для обеспечения прочности сердечника (28–32 HRC) для поглощения экстремальных изгибающих ударов без разрушения.
Поверхностная цементация: индукционная закалка или глубокая цементация до твердости 58–62 HRC на минимальную глубину 1,5 мм (0,060 дюйма).
Обработка поверхности: прецизионная шлифовка и полировка до Ra ≤ 0,2 мкм (8 микродюймов). . В агрессивных морских средах, в средах с противообледенительной дорожной солью или химическими удобрениями используйте твердое хромирование толщиной 25 микрон или верхнее покрытие жидкого азотирования QPQ поверх закаленного корпуса.
Испытываете постоянное истирание пальцев, лязг шарнирных соединений или треск проушины в вашем парке оборудования?
Свяжитесь со специализированной инженерной группой HCIC. Мы производим сверхмощные цилиндры по индивидуальному заказу, оснащенные втулками из марганцевой бронзы, цементируемого сплава или самосмазывающимися композитными втулками в сочетании с сертифицированными пальцами с индукционной закалкой твердостью 58–62 HRC, обеспечивающими надежность с нулевым простоем.