В тяжелых условиях эксплуатации коррозия штока поршня редко бывает просто косметическим дефектом. Единственный микроскопический укол ржавчины на открытом штоке цилиндра действует как зазубренное лезвие бритвы.
Каждый раз, когдагидравлический цилиндрrвтягивается, и шероховатый кратер из оксида железа рассекает прямо по полиуретановому стержню стеклоочистителя и первичному U-образному уплотнению. В течение десятков циклов:
В машинах, подвергающихся воздействию прибрежного морского воздуха, противообледенительных растворов шоссе (хлорид кальция и магния) или кислых сельскохозяйственных химикатов, стандартные каталожные хромированные стержни часто покрываются вздутиями и дефектами в течение одного сезона. Выбор правильной металлургии поверхности является наиболее экономически эффективной линией защиты.
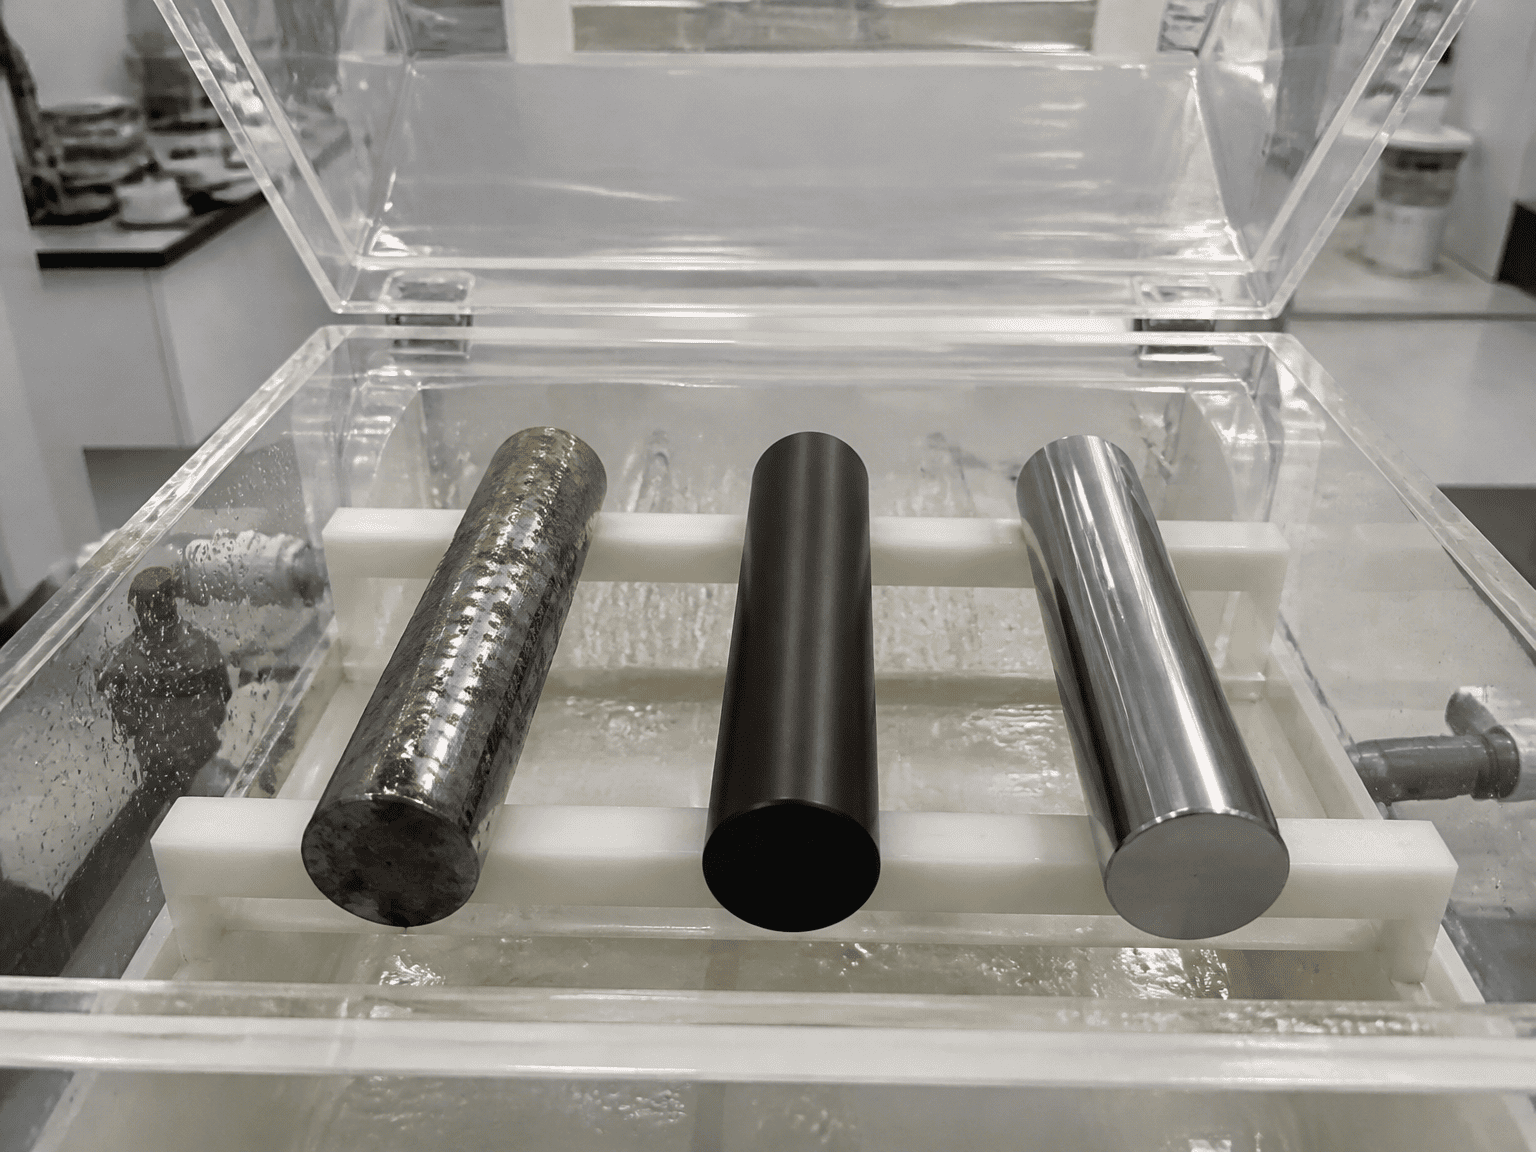
[ 1. Стандартный твердый хром ] ===> Гальванический корпус с микротрещинами (зависит от чистого поверхностного барьера)
[ 2. Жидкостное азотирование QPQ ] ===> Термохимически-диффузионный слой в стали (отсутствие отслаивающегося покрытия)
[3. Двойной слой никель-хром] ===> Плотный непористый никелевый барьер + внешний слой из твердого хрома
Стандартный твердый хром остается мировым эталоном для внутреннего и легкого промышленного оборудования.
- Процесс: слой металлического хрома (обычно толщиной от 20 до 30 микрон) наносится гальваническим способом на углеродистую сталь индукционной закалки и полируется до зеркального блеска (Ra от 0,1 до 0,2 микрона).
- Микроскопическая реальность: Весь электроосажденный хром естественным образом содержит тысячи микроскопических трещин под напряжением («микротрещин»). В условиях сухого или чистого масла эти микротрещины эффективно удерживают смазочную масляную пленку. Однако в агрессивных химических средах коррозионные электролиты просачиваются прямо через микротрещины в необработанную сталь под ней. Ржавчина расцветает под хромом, снимая покрытие острыми хлопьями.
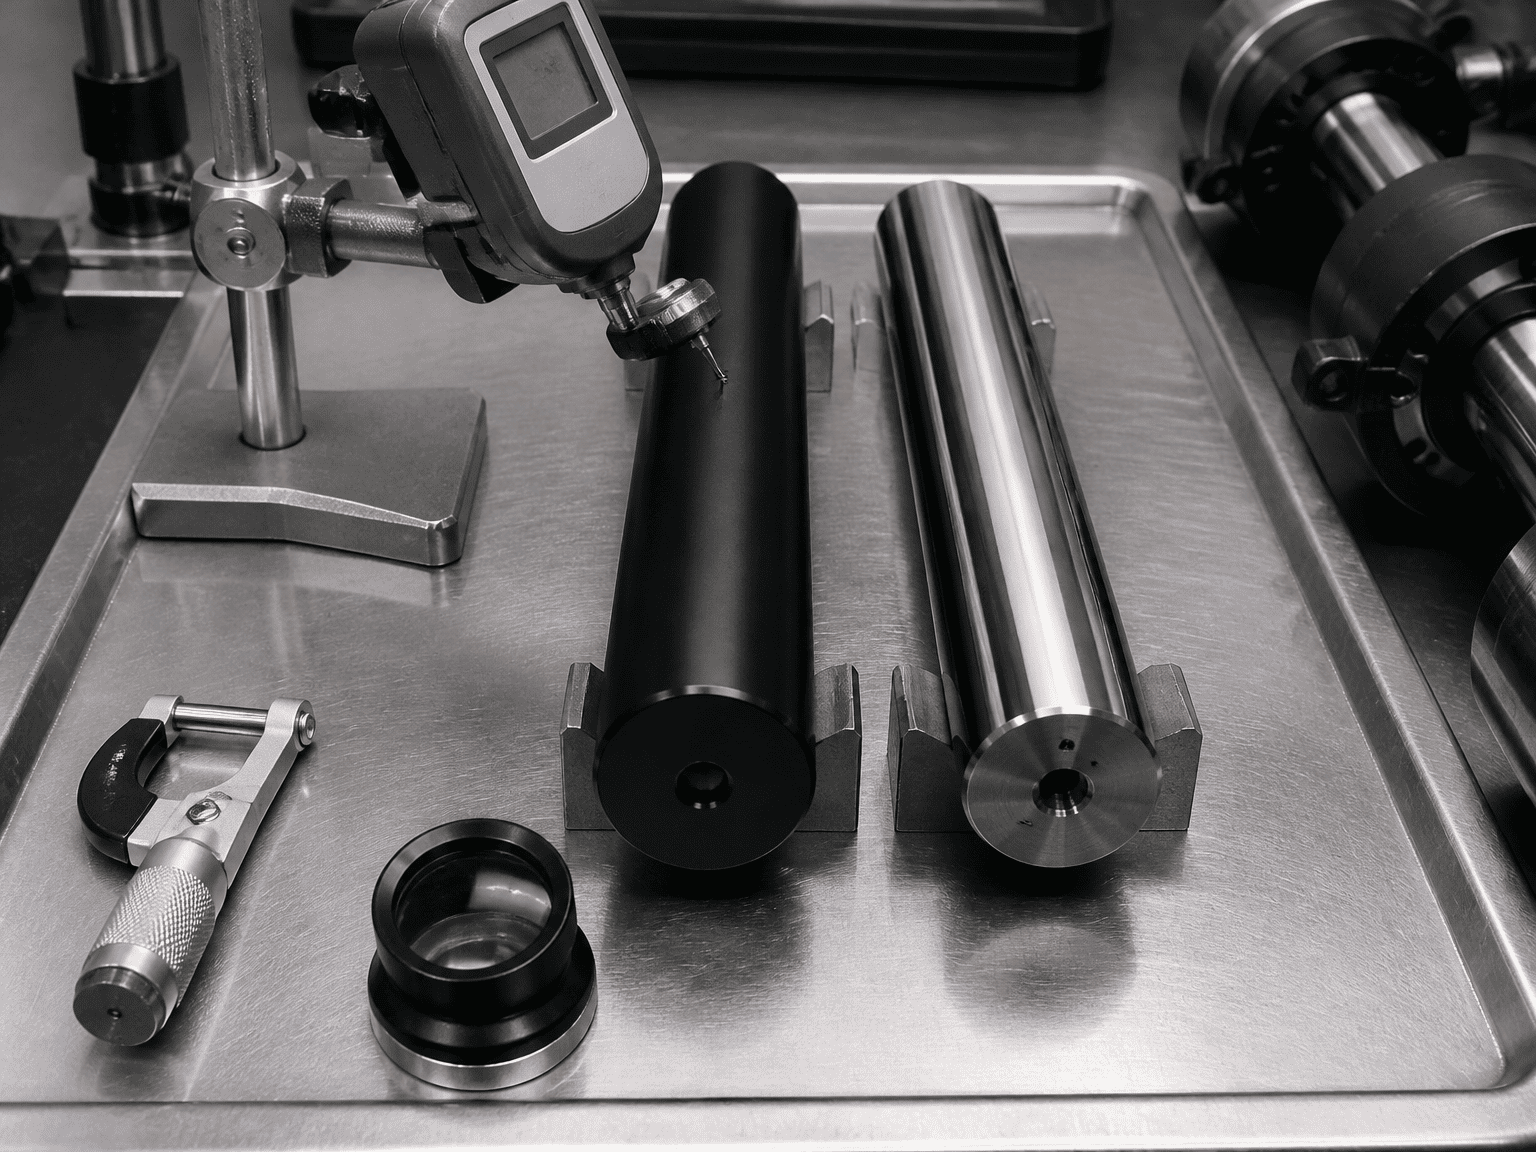
QPQ — это не поверхностное покрытие, наносимое поверх стали; это термохимический процесс диффузии, который фундаментально меняет внешнюю молекулярную структуру самой стали.
- Процесс: Стержень из необработанной стали подвергается жидкой ферритной нитроцементации в специальной ванне с расплавленной солью с последующей механической полировкой и вторичным окислением. Атомы азота и углерода диффундируют глубоко в решетку стали, создавая чрезвычайно твердый «слой соединения» нитрида железа (обычно глубиной от 15 до 25 микрон), подкрепленный более глубокой зоной диффузии азота.
- Ключевое преимущество: Поскольку нет отдельной гальванической оболочки, QPQ не может вздуваться, скалываться, отслаиваться или отслаиваться. Кроме того, плотное черное покрытие из оксида железа запечатывает микропоры поверхности, обеспечивая исключительную устойчивость к дорожной соли и гравийной крошке.
Когда оборудование работает непосредственно в зонах брызг соленой воды или на морских буровых установках, двойной никель-хромовый слой обеспечивает максимальную гальваническую защиту.
- Процесс: Толстый беспористый подслой пластичного никеля (от 30 до 50 микрон) сначала наносится на сталь гальваническим способом, а затем наносится стандартное верхнее покрытие из твердого хрома (от 20 до 30 микрон).
- Ключевое преимущество: Базовый слой из чистого никеля обеспечивает непроницаемый, устойчивый к коррозии химический барьер, который полностью герметизирует стальную основу. Наружное хромированное покрытие обеспечивает высокую твердость поверхности и устойчивость к царапинам. Даже если агрессивная соленая вода проникает в микротрещины хрома, она останавливается на никелевом барьере, не контактируя с основной сталью.
| Параметр производительности | Жесткий хром | QPQ Жидкостное азотирование | Двухслойный никель-хром |
|---|---|---|---|
| ASTM B117 Рейтинг солевого тумана | От 100 до 200 часов | От 400 до 800+ часов | От 1000 до 1500+ часов |
| Твердость поверхности | от 850 до 1000 ВН | от 900 до 1150 ВН | От 850 до 1000 В (хромированный слой) |
| Гравий/ударное дробление | Умеренный (склонен к микрочипам) | Отлично (без шелушения и шелушения) | Хорошо (никель поглощает ударную нагрузку) |
| Цвет поверхности и эстетика | Яркое Зеркало Серебро | Сатиновый металлик / Матовый черный | Яркое Зеркало Серебро |
| Противообледенительная химическая стойкость | Плохо (быстро появляются ямки в MgCl₂/CaCl₂) | Превосходно (устойчив к химическим солям) | Выдающийся (непроницаемый барьер) |
| Относительный фактор стоимости | Базовый уровень (1,0 доллара США ×) | Умеренный (от 1,2 до 1,4 доллара ×) | Премиум (от 1,8 до 2,5 долларов США ×) |
+-----------------------------+------------------------------------+--------------------------------+
| Стандартный Chrome | Жидкостное азотирование QPQ | Двойной никель-хром |
+-----------------------------+------------------------------------+--------------------------------+
| • Внутренняя автоматизация производства | • Снегоочистители и разбрасыватели соли | • Морские краны и лебедки |
| • Стационарные цеховые прессы | • Емкости для сельского хозяйства и удобрений | • Подъемники для прибрежных контейнеровозов |
| • Закрытые станки | • Откажитесь от боковых и задних погрузчиков | • Морские доки с зоной брызг |
| • Чистые складские вилочные погрузчики | • Лесозаготовительные и агрегатные самосвалы | • Подводные гидравлические приводы |
+-----------------------------+------------------------------------+--------------------------------+
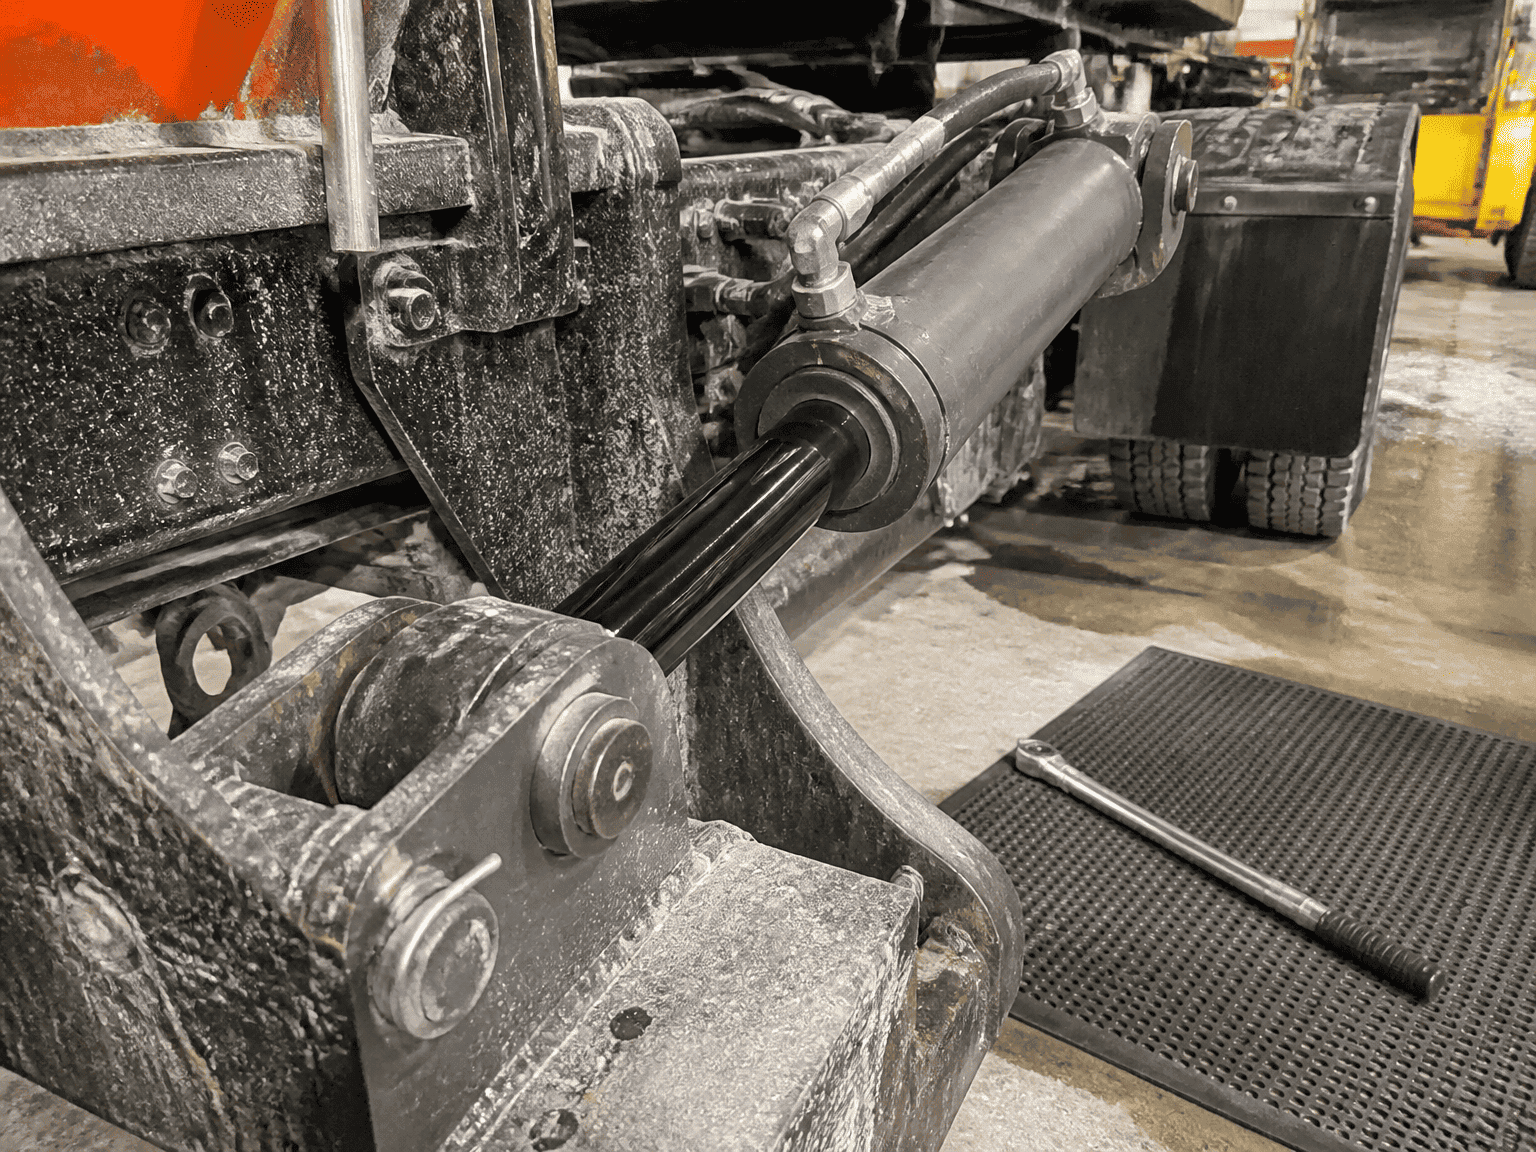
Муниципальные машины зимнего обслуживания проезжают прямо сквозь облака жидкого хлорида кальция и влажной каменной соли под давлением. Соляные брызги взрывают расширеннуюгидравлический цилиндрстержень вместе с высокоскоростным дорожным гравием. Устойчивый к сколам, единый диффузионный слой QPQ предотвращает появление точечной коррозии, а его гладкая черная отделка уменьшает солнечные блики для встречного транспорта.
Жидкие азотные удобрения и калийные растворы общеизвестно агрессивны по отношению к стандартному гальваническому хрому. QPQ обеспечивает химическую пассивность, необходимую для выживания при сезонном химическом воздействии без повреждения сальниковых уплотнений.
В морских зонах брызг, где оборудование постоянно подвергается воздействию океанского тумана и приливных брызг, двухслойный никель-хром является признанным мировым стандартом. Более высокие первоначальные инвестиции компенсируются предотвращением утечек морской гидравлики и дорогостоящего простоя судна.
Показатели коррозионной стойкости, указанные в данном руководстве, основаны на стандартных лабораторных испытаниях в нейтральном солевом тумане ASTM B117. Срок службы в полевых условиях может варьироваться в зависимости от местных концентраций химических веществ, циклов механического истирания, воздействия ультрафиолета и протоколов мойки автопарка.
HCIC производит прецизионные гидроцилиндры по индивидуальному заказу, изготовленные из твердого хрома индукционной закалки, жидкого азотирования QPQ и никель-хромовых стержней морского класса для производителей оборудования по всему миру.