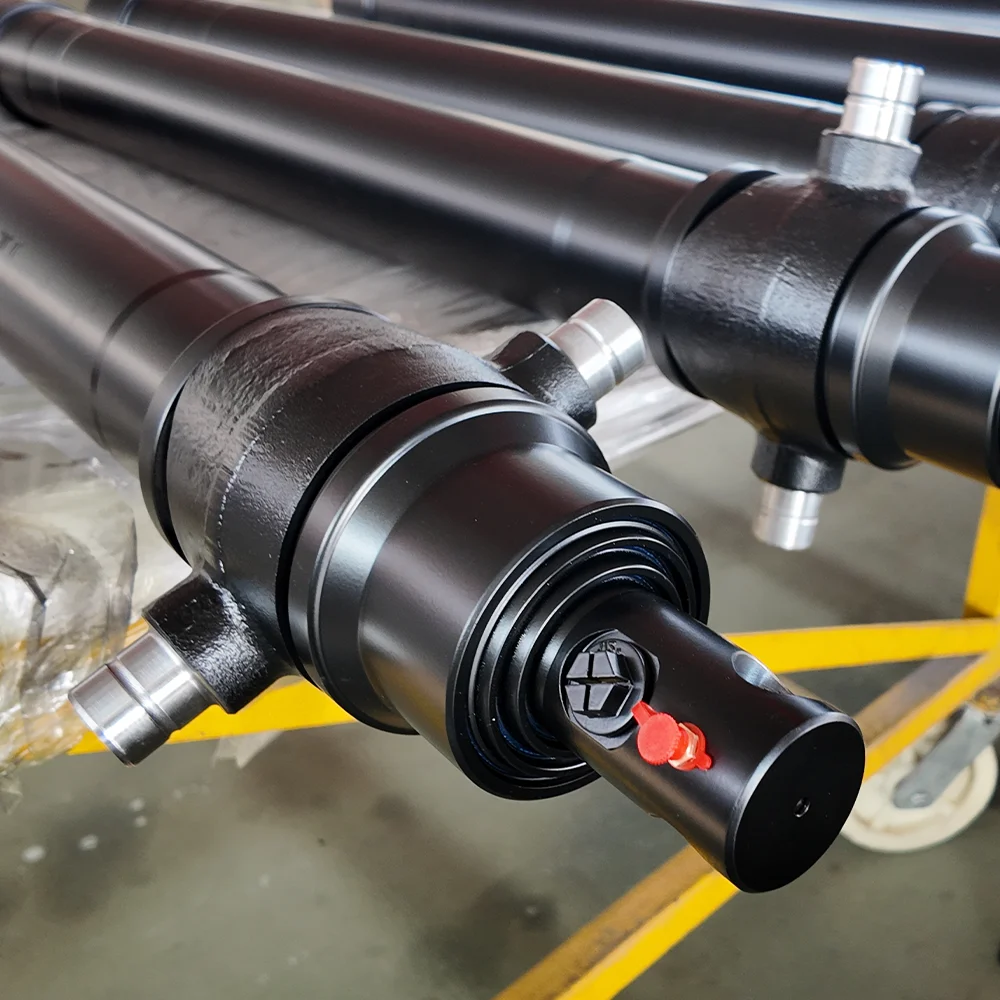
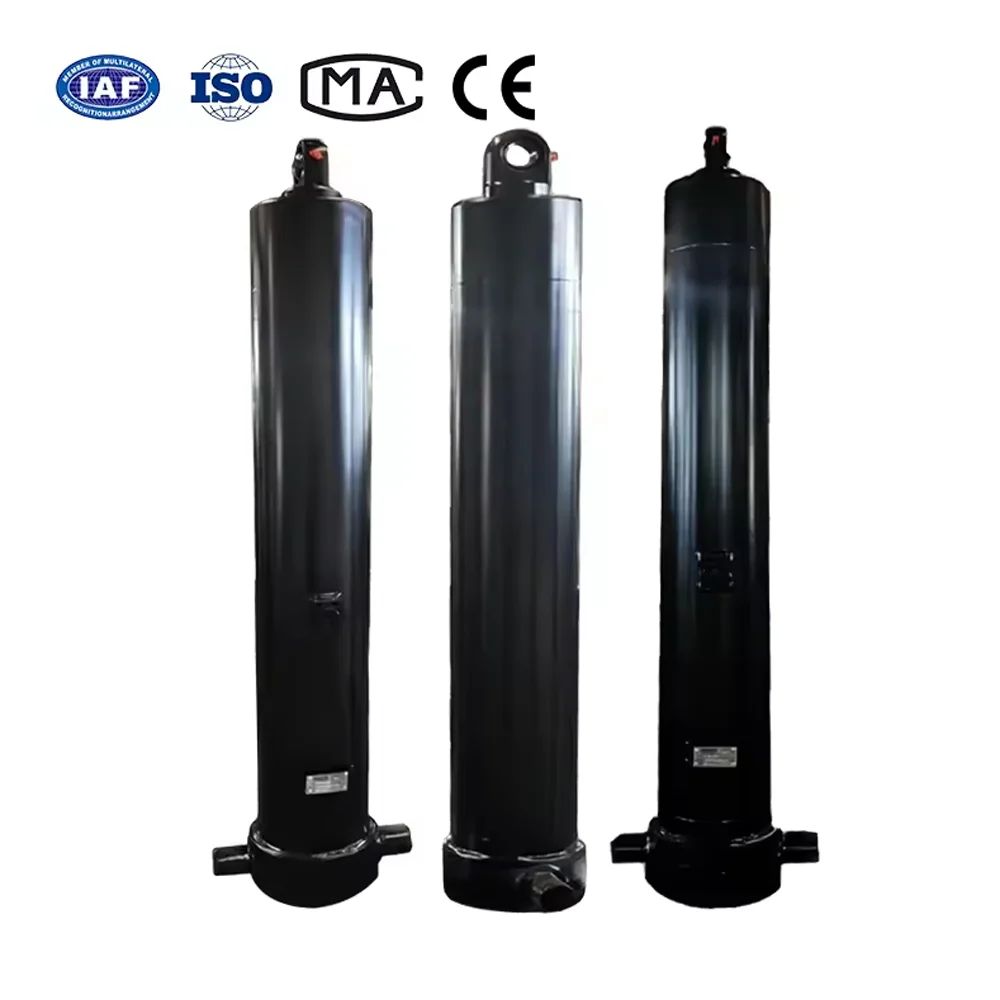
Когда выездные специалисты подозревают неисправность внутреннего уплотнения поршня, стандартная заводская проверка заключается в том, чтобы опустить цилиндр на полный ход, создать давление в порту и проверить противоположный порт на предмет утечки масла. В баллонах с баллонами этот тест постоянно дает ложноотрицательные результаты:
| Позиция | Расстояние | Измерение диаметра отверстия | Примечание |
|---|---|---|---|
| Базовая крышка | 0 мм | 100,02 мм | Номинальная спецификация |
| Средний ход | 500 мм | 100,48 мм | Зона вздутия +0,46 мм |
| Головная железа | 1000 мм | 100,03 мм | Номинальная спецификация |
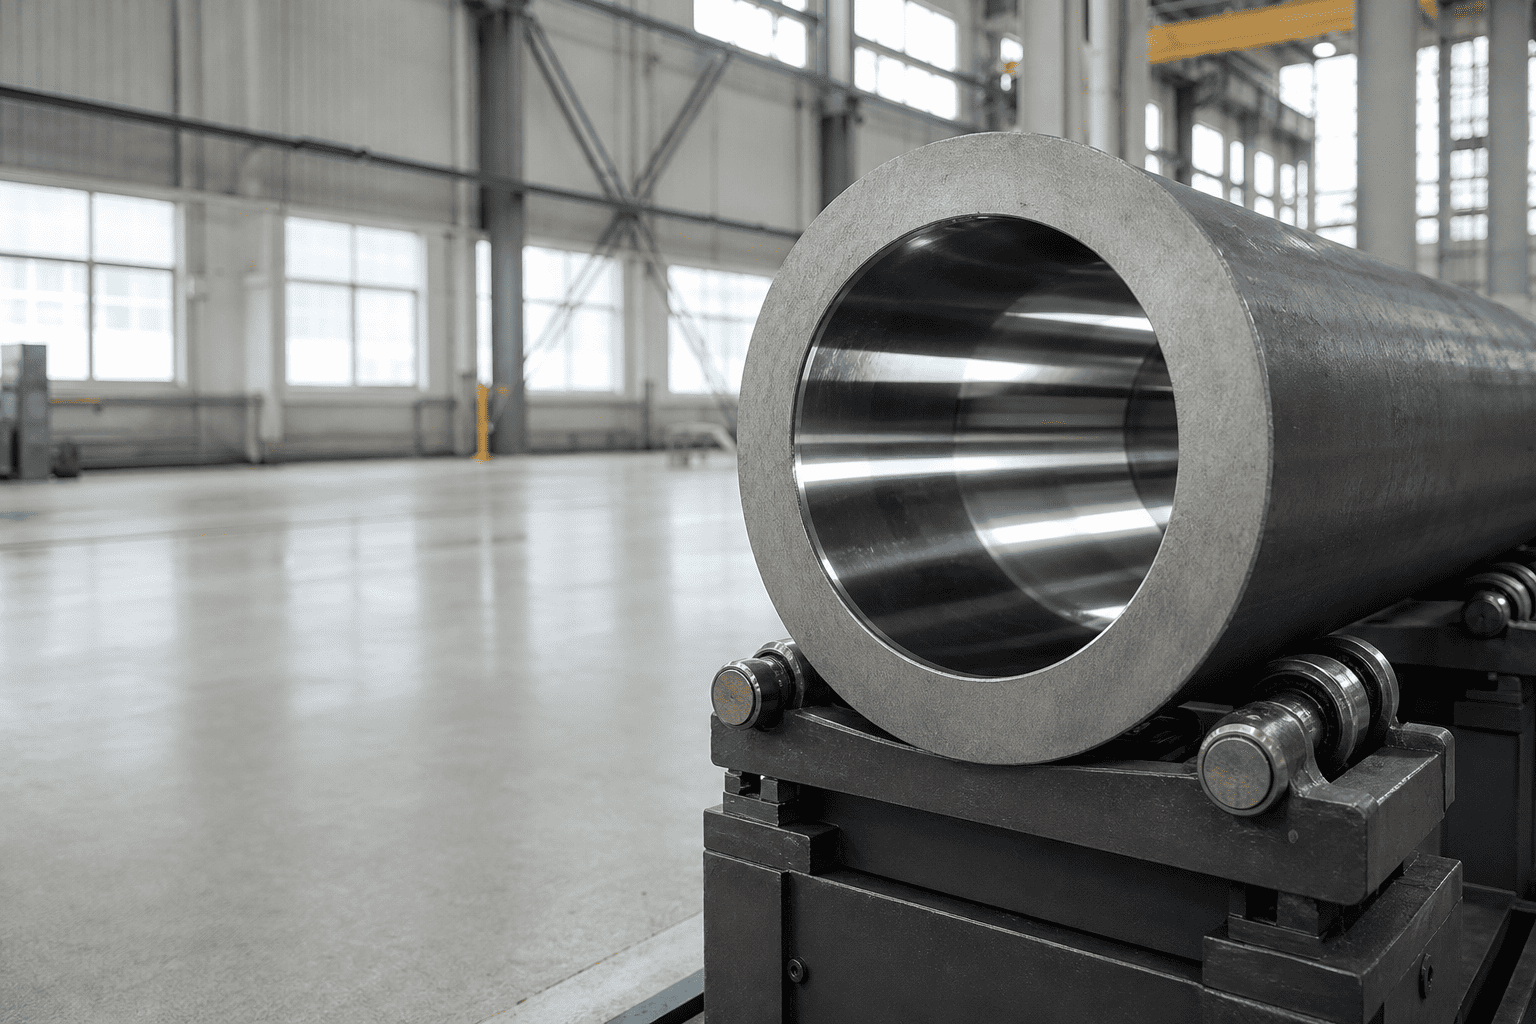
Потому чтогидравлический цилиндрСтвол конструктивно скреплен с обоих концов тяжелой стальной поковкой и сальником с резьбовой головкой, постоянный обруч дает концентрацию почти исключительно в неподдерживаемой центральной части ствола.
1. Инерционные кинетические ударные шипы:Ковш экскаватора, ударяющийся о гранит на полной скорости, вызывает мгновенный всплеск давления при торможении, который превышает пределы трещины главного предохранительного клапана системы, прежде чем тарелка клапана сможет физически открыться.
2. Декомпрессионные ударные волны:В крупнотоннажных гидравлических прессах и цилиндрах уплотнения быстрое переключение клапанов вызывает акустические волны декомпрессии жидкости, которые ударяют по внутреннему диаметру трубы.
3. Нестандартная трубная металлургия:Использование стандартных коммерческих труб из холоднотянутой углеродистой стали с низким пределом текучести (менее 350 МПа) вместо высокопрочной легированной стали (предел текучести более 520 МПа).
4. Чрезмерный припуск на хонингование трубы: Чрезмерное хонингование уже изношенной цилиндрической трубы с целью удаления глубоких задиров снижает оставшуюся толщину стенки трубы ниже минимального запаса инженерной безопасности.
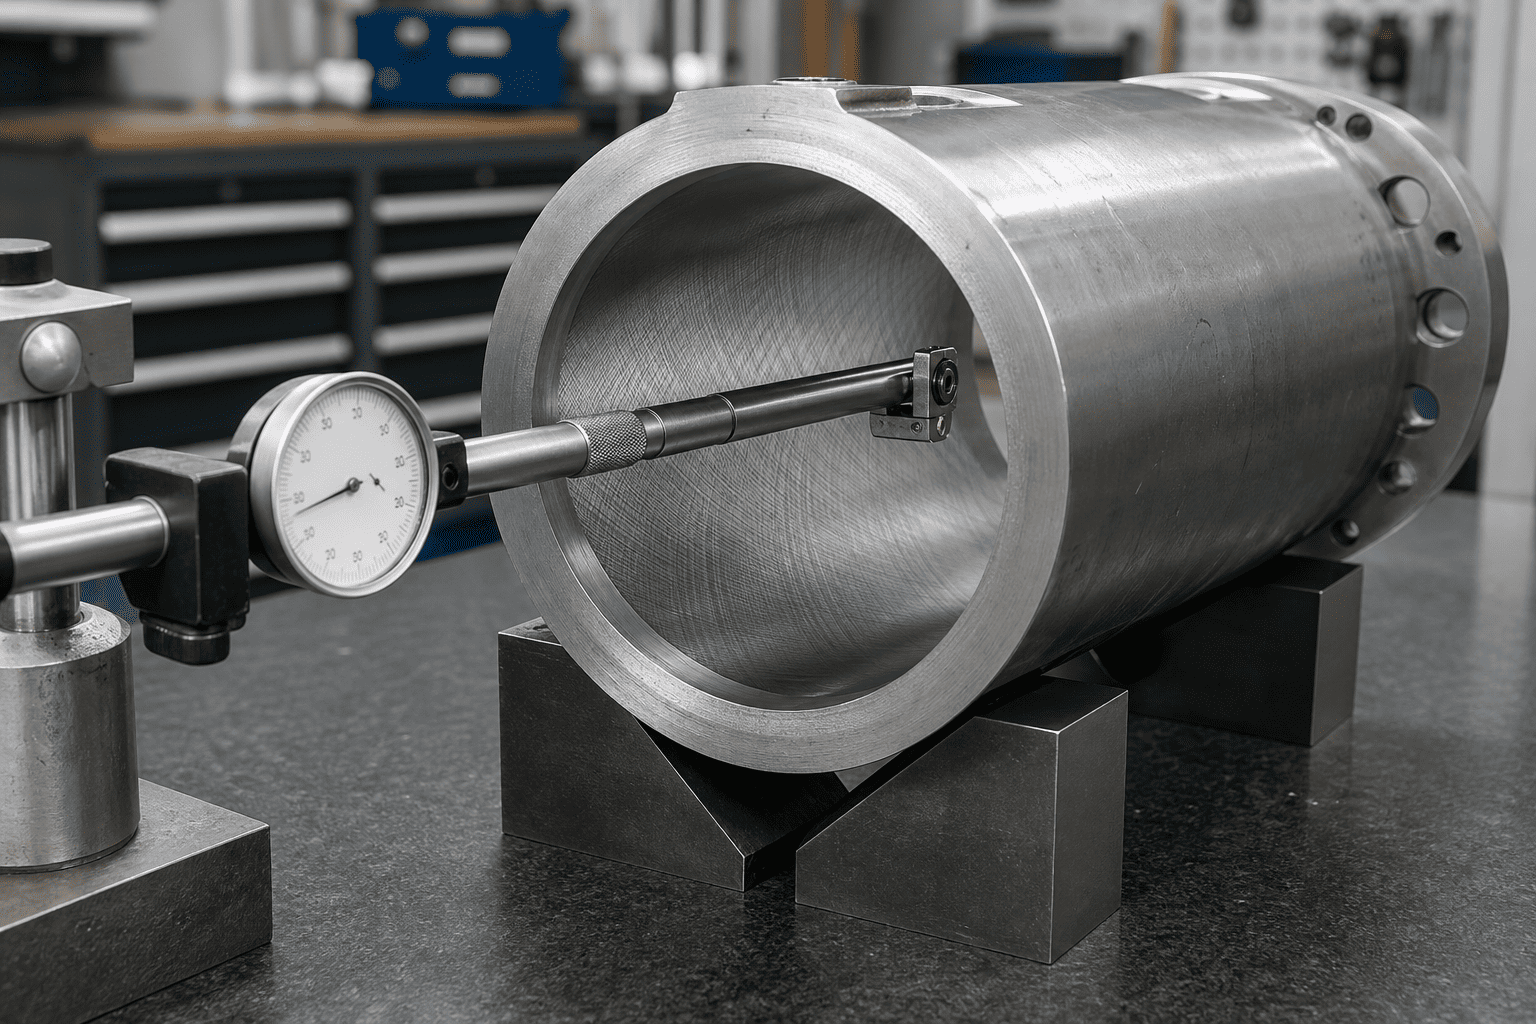
Чтобы окончательно диагностировать раздувание ствола во время разборки цеха, механики должны составить карту внутренней геометрии канала ствола с несколькими интервалами хода, а не измерять только легкодоступные концы трубки:
| Позиция | Расстояние | Измерение диаметра отверстия | Примечание |
|---|---|---|---|
| Базовая крышка | 0 мм | 100,02 мм | Номинальная спецификация |
| Средний ход | 500 мм | 100,48 мм | Зона вздутия +0,46 мм |
| Головная железа | 1000 мм | 100,03 мм | Номинальная спецификация |
Для предотвращения раздувания ствола в высокоударных гидравлических контурах требуется переход от стандартных трубок из углеродистого РОВ к использованию высокопрочных бесшовных легированных сталей:
| Трубка | Классификация материалов | Минимальный предел текучести | Сопротивление пиковым шоковым шипам |
|---|---|---|---|
| АИСИ 1020/1026 | Стандартный холоднотянутый углерод | 290 – 340 МПа | Плохое (склонно к раздуванию при скачках давления до 4000 фунтов на квадратный дюйм) |
| Ст52-3/Э355 | Микролегированная конструкционная сталь | 450 – 520 МПа | Умеренный (стандартный мобильный промышленный тест) |
| 27SiMn/30CrMo | Закаленная и отпущенная легированная сталь | 620 – 780 МПа | Превосходный (выдерживает динамические удары при горных работах с давлением более 8000 фунтов на квадратный дюйм) |
| 4140 Хром-Моли | Легированная сталь высокой твердости | 850 – 950 МПа | Extreme Duty (навесное оборудование для сноса и ковочные прессы) |
Помимо выбора высокопрочных сплавов, рекомендации по проектированию тяжелых условий эксплуатации требуют указания коэффициентов толстостенности, при которых наружный диаметр трубы как минимум в 1,25–1,35 раза превышает номинальный диаметр отверстия в ударопрочном мобильном оборудовании.
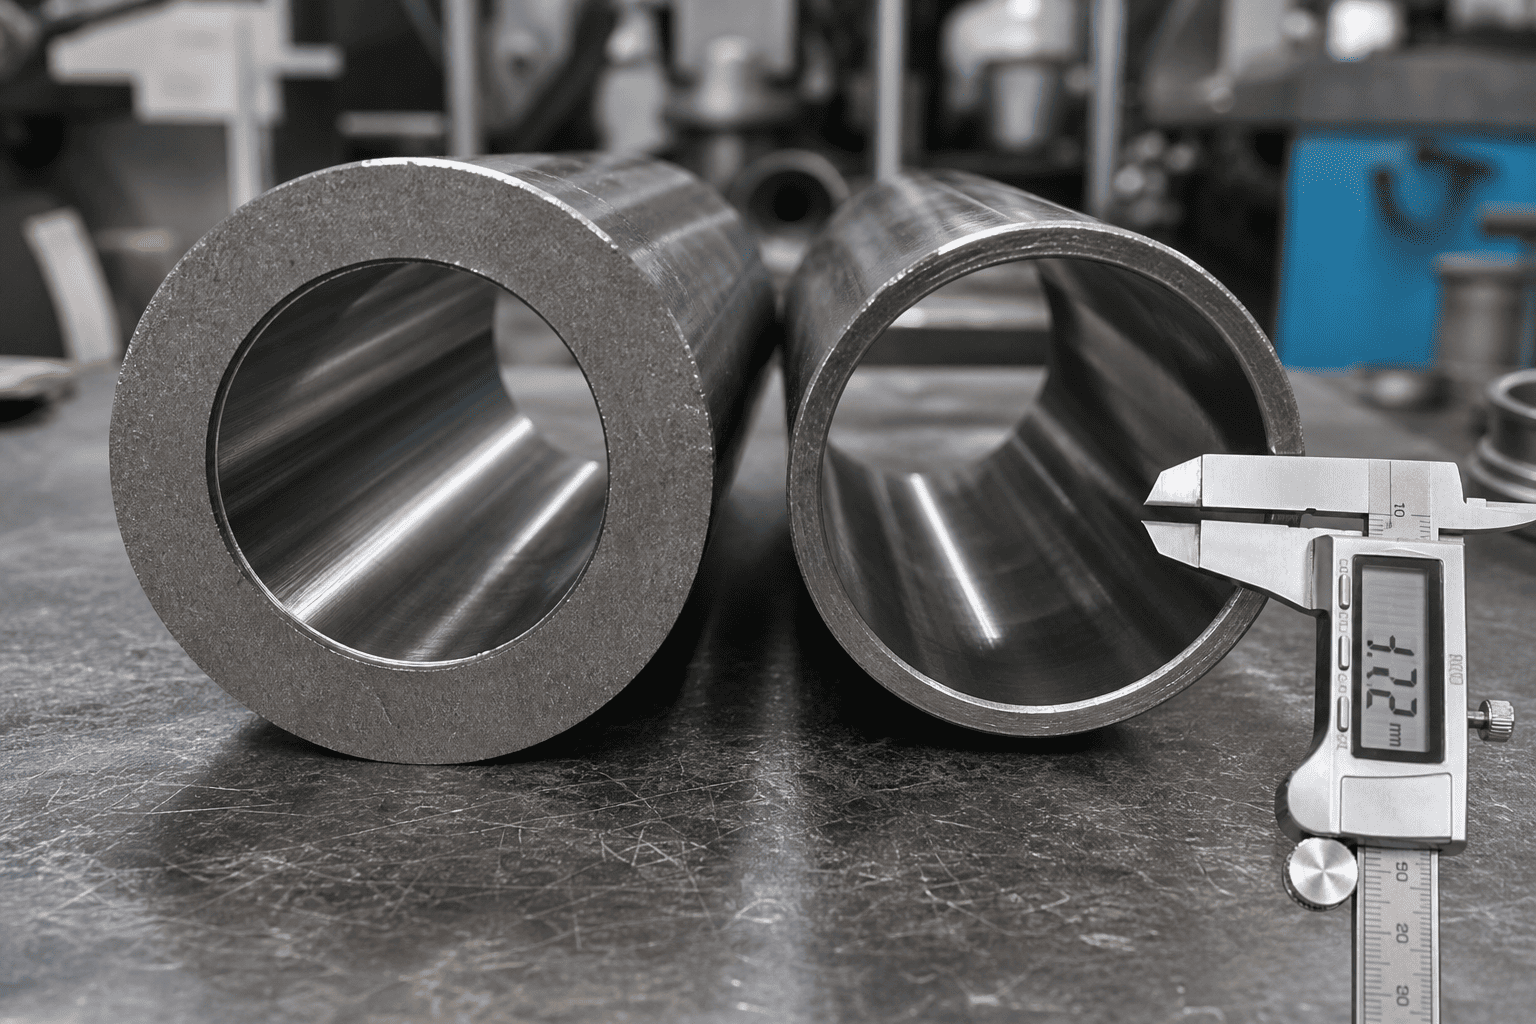
Сталкиваетесь с необъяснимой потерей силы отрыва в середине хода или вздутием ствола оборудования, работающего в тяжелых условиях?
Проконсультируйтесь со специализированной командой инженеров по гидравлическому проектированию HCIC. Мы поставляем толстостенные высокопроизводительные цилиндры из сплава, изготовленные из сертифицированных бесшовных трубок 27SiMn/4140, с прецизионными зачищенными и полированными отверстиями, а также прошедшие комплексную проверку CAD для мобильной и промышленной техники, работающей в тяжелых условиях, по всему миру.